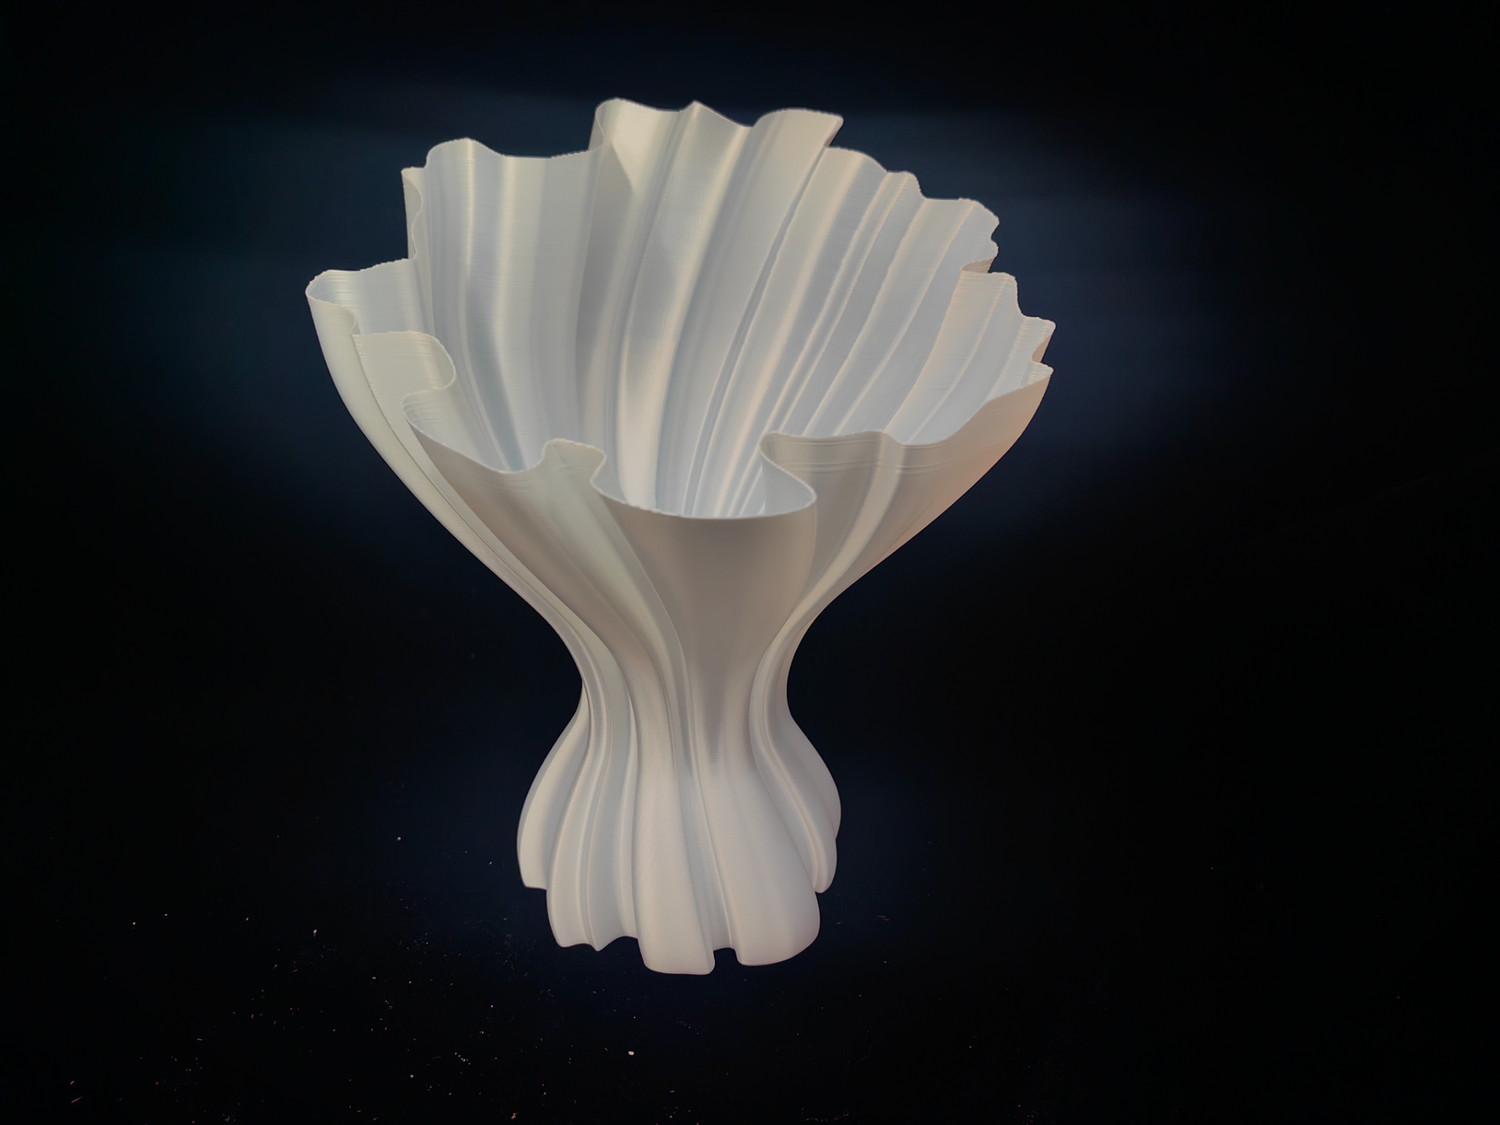
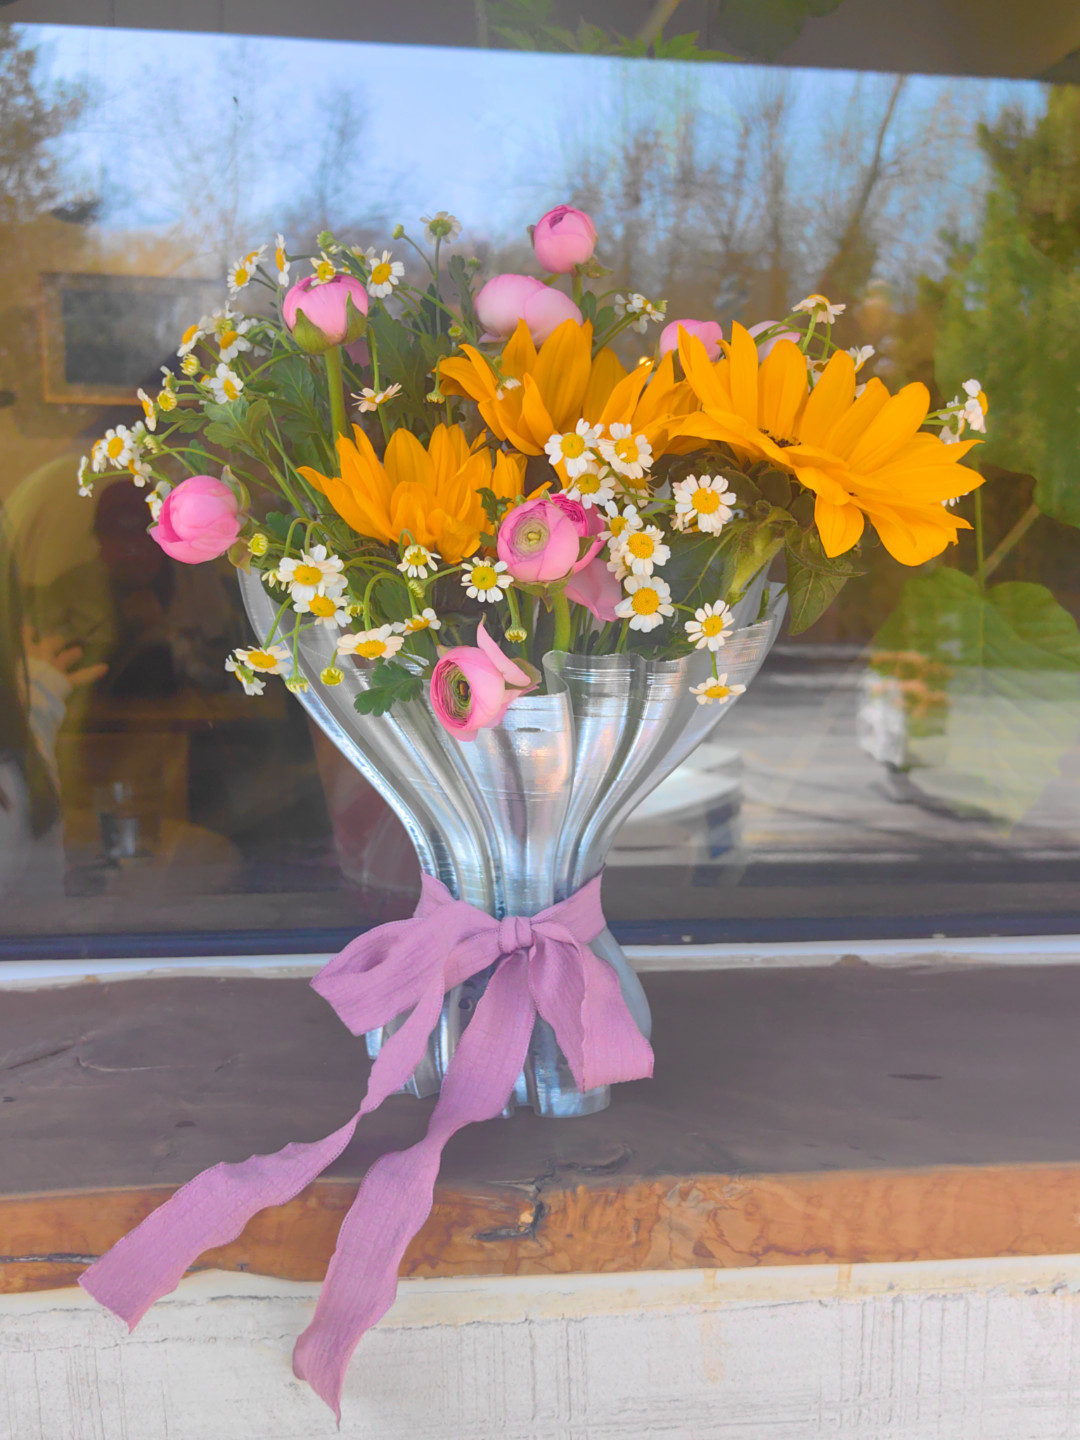
仿花束花瓶
产品编号:1314
¥0.00
产品分类:创意花瓶
加入意向单后可填手机号提交,随时查看所选产品
点击图片可放大查看,共 2 项(含视频)
产品介绍
直接放花泥,插入鲜花,就是美美的!
--------------------------------------------------------------
一年过去,这个花瓶还是非常受大家喜欢,我非常开心
经过一年的成长
我打印参数调整有一些心得
刚好有朋友购买了这个模型的商用授权
决定整体优化一下打印参数
和大家一起交流
💡 注:该花瓶顶部为斜切花瓣造型,存在大量悬垂结构,无法使用花瓶模式(spiral vase)单层螺旋打印,因此需要采用普通模式并优化参数。
【参数调整交流】花瓶防漏水参数调整思路
原参数问题分析
表格
参数 原始值 问题
层高 0.28mm 层间粘合面积小,容易产生层间缝隙导致渗水
壁层数 2层 壁厚不足,水分子可渗透
外墙速度 200mm/s 速度过快,层间粘合不充分
接缝位置 aligned(对齐) 所有层接缝叠在同一条垂直线上,形成贯穿缝隙
底部层数 3层(≈0.84mm) 底部偏薄,容易从底部渗水
调整方案
核心思路:在保证防水性的前提下,兼顾打印效率。不做极端优化,适合日常使用。
参数对照表
表格
参数 原值 调整后 调整理由
层高 0.28mm 0.16mm 层间粘合面积提升约75%,显著减少层间缝隙
壁层数 2层 3层 增加壁厚,延长渗水路径
外墙速度 200mm/s 100mm/s 减速50%,让每层材料充分粘合
内墙速度 200mm/s 150mm/s 适度减速
顶面速度 200mm/s 120mm/s 保证顶面平整度
填充速度 200mm/s 180mm/s 填充对防水影响小,保持较快
接缝位置 aligned nearest 错开每层接缝,避免形成贯穿漏水缝
底部层数 3层 5层 底部加厚至0.8mm→实际更密实
喷嘴温度 230°C 220°C 适度降温减少拉丝,PLA 220°C流动性仍足够
辅助冷却风扇 70% 85% 加强冷却,帮助悬垂部位快速定型
流量比 1.0 1.02 微量过挤出(+2%),填补层间微小缝隙
默认加速度 10000mm/s² 6000mm/s² 配合降速,提升整体精度
外墙加速度 5000mm/s² 4000mm/s² 外墙更平滑,减少振动造成的表面缺陷
未修改的参数
以下参数保持不变:
打印机:Bambu Lab P1S,0.4mm 喷嘴
耗材:Bambu PLA skill+
回抽长度:0.8mm
填充密度:15%,grid 图案
大象脚补偿:0.15mm
调整逻辑总结
防水打印的核心是 "密、慢、厚、错" :
密 — 层高降低(0.28→0.16mm),层间接触面积更大
慢 — 外墙减速(200→100mm/s),给材料充分粘合时间
厚 — 壁层数增加(2→3层),底部加厚(3→5层),增加渗水路径
错 — 接缝改为 nearest,避免所有层接缝叠成一条漏水通道
辅助手段:
微量过挤出(流量比1.02)填补缝隙
降温(230→220°C)减少拉丝残留
加强冷却(风扇85%)帮助悬垂部分定型
📌 软件:Bambu Studio
📌 打印机:Bambu Lab P1S (0.4mm nozzle)
📌 耗材:Bambu PLA skill
📌 适用场景:容器类模型的防水打印
--------------------------------------------------------------
一年过去,这个花瓶还是非常受大家喜欢,我非常开心
经过一年的成长
我打印参数调整有一些心得
刚好有朋友购买了这个模型的商用授权
决定整体优化一下打印参数
和大家一起交流
💡 注:该花瓶顶部为斜切花瓣造型,存在大量悬垂结构,无法使用花瓶模式(spiral vase)单层螺旋打印,因此需要采用普通模式并优化参数。
【参数调整交流】花瓶防漏水参数调整思路
原参数问题分析
表格
参数 原始值 问题
层高 0.28mm 层间粘合面积小,容易产生层间缝隙导致渗水
壁层数 2层 壁厚不足,水分子可渗透
外墙速度 200mm/s 速度过快,层间粘合不充分
接缝位置 aligned(对齐) 所有层接缝叠在同一条垂直线上,形成贯穿缝隙
底部层数 3层(≈0.84mm) 底部偏薄,容易从底部渗水
调整方案
核心思路:在保证防水性的前提下,兼顾打印效率。不做极端优化,适合日常使用。
参数对照表
表格
参数 原值 调整后 调整理由
层高 0.28mm 0.16mm 层间粘合面积提升约75%,显著减少层间缝隙
壁层数 2层 3层 增加壁厚,延长渗水路径
外墙速度 200mm/s 100mm/s 减速50%,让每层材料充分粘合
内墙速度 200mm/s 150mm/s 适度减速
顶面速度 200mm/s 120mm/s 保证顶面平整度
填充速度 200mm/s 180mm/s 填充对防水影响小,保持较快
接缝位置 aligned nearest 错开每层接缝,避免形成贯穿漏水缝
底部层数 3层 5层 底部加厚至0.8mm→实际更密实
喷嘴温度 230°C 220°C 适度降温减少拉丝,PLA 220°C流动性仍足够
辅助冷却风扇 70% 85% 加强冷却,帮助悬垂部位快速定型
流量比 1.0 1.02 微量过挤出(+2%),填补层间微小缝隙
默认加速度 10000mm/s² 6000mm/s² 配合降速,提升整体精度
外墙加速度 5000mm/s² 4000mm/s² 外墙更平滑,减少振动造成的表面缺陷
未修改的参数
以下参数保持不变:
打印机:Bambu Lab P1S,0.4mm 喷嘴
耗材:Bambu PLA skill+
回抽长度:0.8mm
填充密度:15%,grid 图案
大象脚补偿:0.15mm
调整逻辑总结
防水打印的核心是 "密、慢、厚、错" :
密 — 层高降低(0.28→0.16mm),层间接触面积更大
慢 — 外墙减速(200→100mm/s),给材料充分粘合时间
厚 — 壁层数增加(2→3层),底部加厚(3→5层),增加渗水路径
错 — 接缝改为 nearest,避免所有层接缝叠成一条漏水通道
辅助手段:
微量过挤出(流量比1.02)填补缝隙
降温(230→220°C)减少拉丝残留
加强冷却(风扇85%)帮助悬垂部分定型
📌 软件:Bambu Studio
📌 打印机:Bambu Lab P1S (0.4mm nozzle)
📌 耗材:Bambu PLA skill
📌 适用场景:容器类模型的防水打印
意向单
0
我的意向单
所有产品材质、大小、重量、颜色都可定制,价格及需求加底部微信详聊。
已勾选 0 件产品,填写手机号提交后,可随时回来继续补充。
提交后系统生成专属意向单链接,同一手机号可多次补充合并